
విన్సెంట్, క్వాలిటీ ఇంజనీర్ | డిన్సెన్
డక్టైల్ ఐరన్ పైపు ఫిట్టింగ్లను ఎలా తయారు చేస్తారు? చాలా ఫౌండ్రీలలో, దీనికి రెండు దశలు ఉంటాయి: ఫిట్టింగ్ బాడీని కాస్టింగ్ చేయడం, ఆపై ప్రతి ఫ్లాంజ్ ఫేస్లో సీలింగ్ గ్రూవ్ను మెషీనింగ్ చేయడం. డిన్సెన్ ఒక విభిన్నమైన మార్గాన్ని అనుసరిస్తుంది. మాడక్టైల్ ఐరన్ పైపు ఫిట్టింగ్లుఇవి కాస్ట్-ఇన్-ప్లేస్ గ్రూవ్ కాస్టింగ్ పద్ధతి ద్వారా ఉత్పత్తి చేయబడతాయి — ఇది దాదాపుగా తుది ఆకృతికి వచ్చే ప్రక్రియ, దీనిలో పోర్-ఆఫ్ సమయంలోనే సీలింగ్ గ్రూవ్ ఏర్పడుతుంది, కాబట్టి దీనికి ద్వితీయ మెషీనింగ్ అవసరం లేదు. ఫలితం: మెరుగైన ఉత్పత్తి సమగ్రత, తక్కువ లీడ్ టైమ్లు మరియు తక్కువ ఖర్చు. వాణిజ్య ఉత్పత్తిలో DN50 నుండి DN150 వరకు ఇది ధృవీకరించబడింది.
సవాలు: యంత్రాలతో తయారు చేసిన సీలింగ్ గాడులు ఖర్చును మరియు ప్రమాదాన్ని పెంచుతాయి
దశాబ్దాలుగా, ఫ్లాంజ్డ్ ఫిట్టింగ్పై ఉండే సీలింగ్ గ్రూవ్ను కాస్టింగ్ తర్వాత మెషిన్ చేస్తున్నారు. ఇది నమ్మదగిన ప్రక్రియే — కానీ దీనికి నిజమైన ఖర్చులు ఉంటాయి.
మెషీనింగ్ అనేది ఉత్పత్తిలో ఒక పూర్తి దశను జోడిస్తుంది. ప్రతి ఫ్లాంజ్ను ఫౌండ్రీ నుండి మెషీన్ షాప్కు తరలించి, బిగించి, కత్తిరించి, తనిఖీ చేయాలి. దీనివల్ల ప్రతి ఫిట్టింగ్పై శ్రమ, యంత్ర సమయం మరియు శక్తి వినియోగించబడతాయి.
మెషీనింగ్ ఒక ఉష్ణ ప్రవణతను కూడా సృష్టిస్తుంది. పదార్థాన్ని తొలగించడం వల్ల స్థానిక విభాగం-మందం వైవిధ్యాలు ఏర్పడతాయి, ఇవి ఘనీభవనం మరియు ఫీడింగ్కు ఆటంకం కలిగిస్తాయి, దీనివల్ల ఫ్లాంజ్ సమీపంలో సూక్ష్మ-సంకోచం మరియు సచ్ఛిద్రత ఏర్పడే ప్రమాదం పెరుగుతుంది.
మరియు యంత్రాలతో చెక్కిన గాడుల వల్ల అదనపు తయారీ సరుకు మరియు అదనపు నాణ్యతా తనిఖీ కేంద్రాలు ఏర్పడతాయి — దీనివల్ల మరింత నిర్వహణ మూలధనం నిలిచిపోతుంది, మరియు మానవ తప్పిదాలకు అవకాశాలు పెరుగుతాయి.
పరిష్కారం: నియర్-నెట్-షేప్ కాస్టింగ్ మెషీనింగ్ను తొలగిస్తుంది
నియర్-నెట్-షేప్ కాస్టింగ్ పద్ధతిలో సీలింగ్ గ్రూవ్ నేరుగా మోల్డ్లోనే ఏర్పడుతుంది, కాబట్టి ఆ గ్రూవ్ ఫిట్టింగ్ బాడీతో పాటే గట్టిపడుతుంది. అదనపు మెటీరియల్ తొలగింపు ఉండదు. అదనపు ఉష్ణ ప్రవణత అవసరం లేదు. ప్లాంట్ల మధ్య నిర్వహణ ఉండదు.
ఈ ప్రక్రియ ఎలా పనిచేస్తుంది
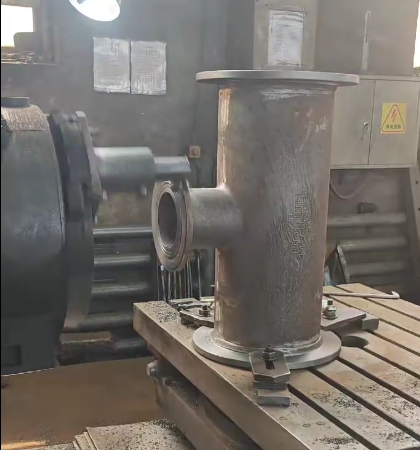
నూతనత్వం కోర్ అసెంబ్లీలో ఉంది. సాంప్రదాయకంగా, ఫ్లాంజ్ కోర్ A, B మరియు C అని పిలువబడే మూడు ఇంటర్లాకింగ్ భాగాలను కలిగి ఉంటుంది. అసెంబ్లీకి ముందు, డిన్సెన్ ఇంజనీర్లు కోర్ B యొక్క బయటి ఉపరితలంపై ముందుగా రూపొందించిన గాడి ఆకృతిని యంత్రం ద్వారా చెక్కుతారు. అచ్చును పోసినప్పుడు, బోల్ట్-రంధ్రాల నమూనా మరియు సీలింగ్ గాడి రెండూ ఫ్లాంజ్లో అంతర్భాగంగా రూపుదిద్దుకుంటాయి.
ఖచ్చితమైన అమరిక: గైడ్ స్లాట్లు మరియు తప్పుగా అమరడాన్ని నిరోధించే ఫీచర్లు
గ్రూవ్ జ్యామితి కోర్ స్థానంపై ఆధారపడి ఉంటుంది కాబట్టి, ఖచ్చితత్వం అసెంబ్లీ నుండే మొదలవుతుంది. గైడ్ స్లాట్లు మరియు యాంటీ-మిస్అలైన్మెంట్ ఫీచర్లు మూడు కోర్ భాగాలను ఒకదానితో ఒకటి లాక్ చేసి, ఒక మోల్డ్ నుండి మరొక మోల్డ్కు పునరావృతమయ్యే అసెంబ్లీ ఖచ్చితత్వానికి హామీ ఇస్తాయి. కొలవబడిన ఫలితం: గ్రూవ్ లోతు, వెడల్పు మరియు కాన్సెంట్రిసిటీ స్థిరంగా ప్రామాణిక అవసరాలను అందుకుంటాయి లేదా మించిపోతాయి.
3D ఇసుక ప్రింటింగ్తో వేగవంతమైన ధృవీకరణ
గతంలో ప్రోటోటైపింగ్ కోసం ఖరీదైన ప్యాటర్న్ టూలింగ్ అవసరమయ్యేది. బైండర్-జెట్ 3D సాండ్ ప్రింటింగ్తో, ప్రోటోటైప్ కోర్ సెట్లు వారాలకు బదులుగా రోజుల్లోనే ఉత్పత్తి అవుతున్నాయి. డిజైనర్లు ప్రొడక్షన్ టూలింగ్కు వెళ్లే ముందే గ్రూవ్ జ్యామితి, గేటింగ్ మరియు ఫీడింగ్లను ధృవీకరిస్తారు — ఇది కొత్త ఫిట్టింగ్ కాన్ఫిగరేషన్ల అభివృద్ధి చక్రాలను గణనీయంగా తగ్గిస్తుంది.
ఉత్పత్తిలో నిరూపించబడింది: DN50 నుండి DN150
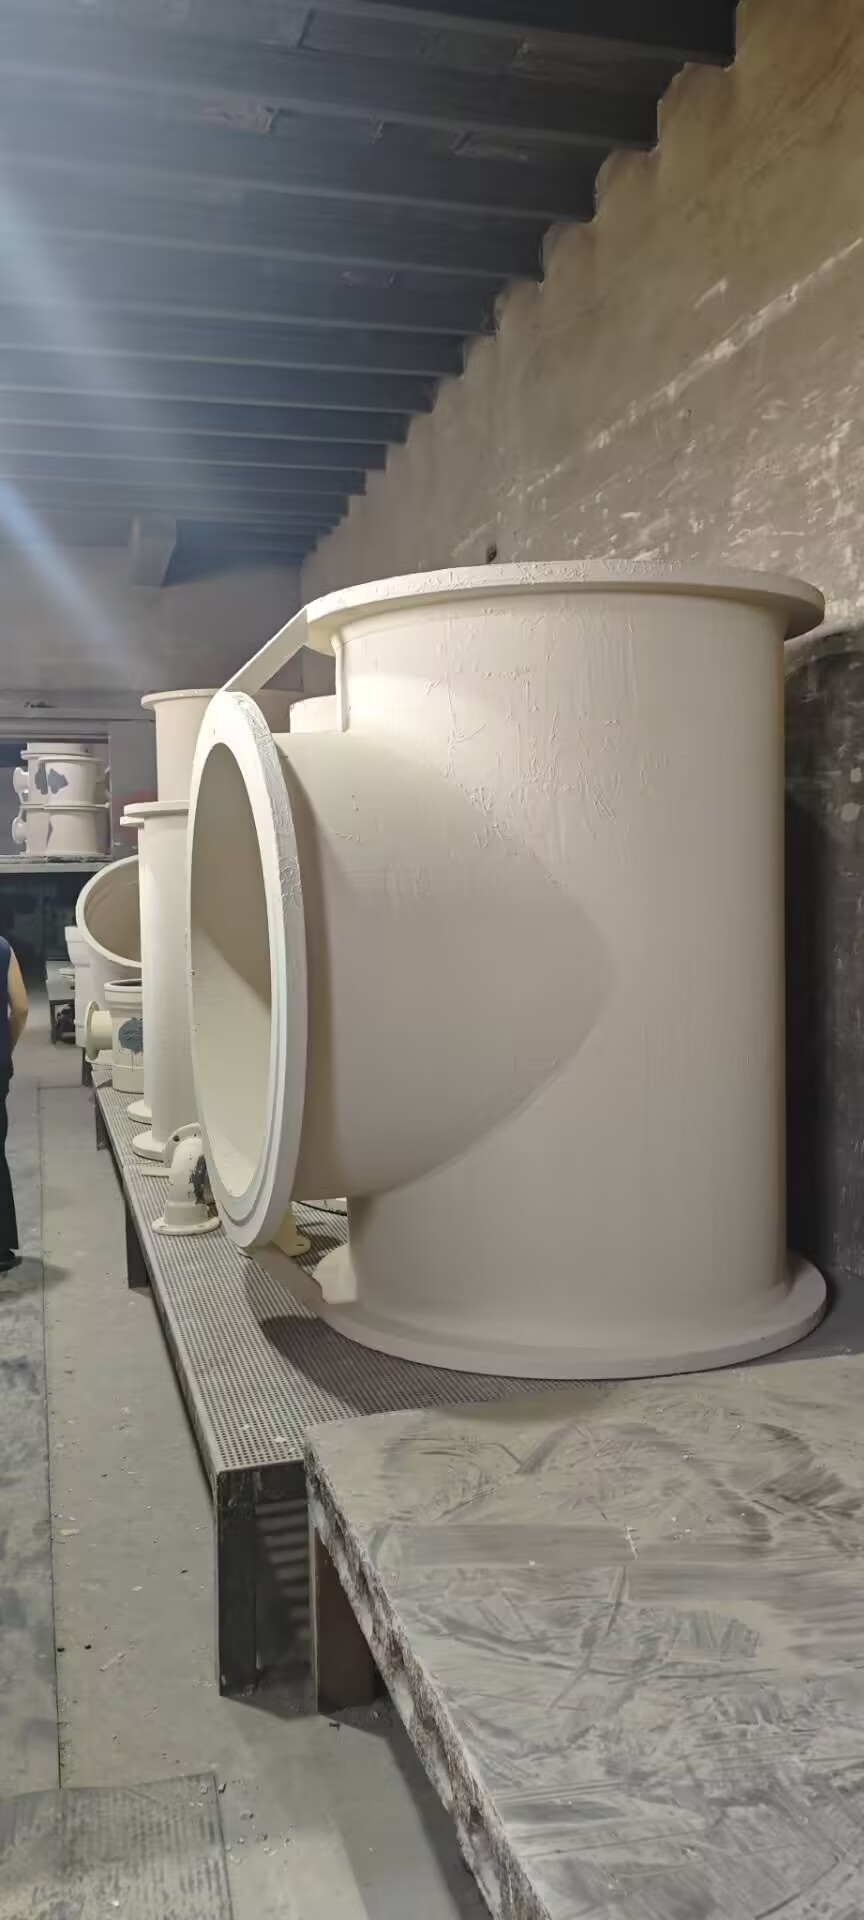
షేక్అవుట్ మరియు షాట్-బ్లాస్ట్ క్లీనింగ్ తర్వాత, కాస్ట్ ఫ్లాంజ్ ఉపరితలాలు నాణ్యతలో కొలవదగిన నష్టం లేకుండా, ప్రామాణిక అవసరాలకు స్థిరంగా సరిపోయే లేదా మించిన గాడి కొలతలను — లోతు, వెడల్పు మరియు ఏకాక్షతను — చూపుతాయి. వాణిజ్య ఉత్పత్తిలో DN50 నుండి DN150 వరకు కాస్ట్-ఇన్-ప్లేస్ గాడులు ధృవీకరించబడ్డాయి, ఇవి మెషిన్డ్ గాడుల కంటే సమానమైన లేదా మెరుగైన సీలింగ్ పనితీరును అందిస్తాయి.EN545 డక్టైల్ ఐరన్ పైపు ఫిట్టింగ్లు.
కాస్ట్-ఇన్-ప్లేస్ గాడుల యొక్క ఐదు కొలవగల ప్రయోజనాలు
| ప్రయోజనం | ఏ మార్పులు | కొలవగల ప్రభావం |
| ఉత్పత్తి సమగ్రత | యంత్రణ వలన కలిగే ఉష్ణ ప్రవణత లేదు; ఘనీభవనం సమయంలో మెరుగైన ఫీడింగ్ | తక్కువ సూక్ష్మ-సంకోచ మరియు రంధ్రాల లోపాలు; ఉన్నతమైన పీడనాన్ని నిలుపుకునే సామర్థ్యం |
| ఉత్పత్తి వేగం | మెషీనింగ్ దశ తొలగించబడింది; ఫినిషింగ్ కార్యకలాపాలు తగ్గించబడ్డాయి | తయారీ కాలపరిమితి కుదించబడింది; తయారీలో ఉన్న సరుకు తక్కువగా ఉంది |
| ఖర్చు తగ్గింపు | తక్కువ ద్రవ లోహం వినియోగం; తక్కువ యంత్ర పరికరాల వాడకం; ప్లాంట్ల మధ్య నిర్వహణ ఉండదు | అధిక మెటీరియల్ వినియోగం; తక్కువ శక్తి, టూలింగ్ అరుగుదల మరియు కార్మిక వ్యయం |
| పని పరిస్థితులు | తక్కువ గ్రైండింగ్ మరియు ఫినిషింగ్ దశలు | షాప్ ఫ్లోర్లో దుమ్ము మరియు శబ్ద స్థాయిలను తగ్గించడం |
| ప్రక్రియ సరళత | తక్కువ దశలు మరియు నాణ్యత తనిఖీ కేంద్రాలు | మెరుగైన ప్రక్రియ సామర్థ్యం; తక్కువ మానవ తప్పిదాలు |
అదే తత్వం గాడులకు ఆవల కూడా విస్తరించి ఉంది. మనగ్రిప్ E లాకింగ్ కప్లింగ్ప్రత్యేక పరికరాలు లేకుండానే అమర్చవచ్చు, సాంప్రదాయ పరిష్కారాలతో పోలిస్తే నిర్మాణ కార్మికులను 30% వరకు తగ్గిస్తుంది — ఇది నిర్మాణ స్థలంలో పనిని పెంచడానికి బదులుగా తగ్గించే ఇంజనీరింగ్కు మరో ఉదాహరణ.
తరచుగా అడిగే ప్రశ్నలు
1. డక్టైల్ ఐరన్ ఫ్లాంజ్పై ఉండే సీలింగ్ గ్రూవ్ అంటే ఏమిటి?
సీలింగ్ గ్రూవ్ అనేది ఫ్లాంజ్ ముఖభాగంలో ఉండే ఒక వృత్తాకారపు గూడు, దీనిలో ఒక గాస్కెట్ లేదా ఓ-రింగ్ అమర్చబడి ఉంటుంది. రెండు ఫ్లాంజ్లను బోల్టులతో కలిపి బిగించినప్పుడు, గాస్కెట్ గ్రూవ్ లోపల ఒత్తిడికి గురై, లీక్-రహిత జాయింట్ను ఏర్పరుస్తుంది.
2. సీలింగ్ గాడులను సాధారణంగా ఎందుకు యంత్రాలతో తయారు చేస్తారు?
మెషీనింగ్ అనేది సాంప్రదాయ పద్ధతిగా ఉంది, ఎందుకంటే ఇది కచ్చితమైనది మరియు అందరికీ బాగా తెలిసినది. దీని ప్రతికూలతలు ఖర్చు, తయారీకి పట్టే సమయం మరియు ఘనీభవనం తర్వాత పదార్థాన్ని తొలగించడం వల్ల లోపాలు ఏర్పడే ప్రమాదం.
3. కాస్ట్-ఇన్-ప్లేస్ గ్రూవ్ కాస్టింగ్ ఎలా పనిచేస్తుంది?
మూడు భాగాల కోర్ అసెంబ్లీలోని కోర్ B అయిన ఫ్లాంజ్ కోర్లో గ్రూవ్ కాంటూర్ నిర్మించబడి ఉంటుంది. పోర్-ఆఫ్ సమయంలో, ఫిట్టింగ్ బాడీతో పాటే గ్రూవ్ ఏర్పడుతుంది, కాబట్టి ఆ తర్వాత ఫ్లాంజ్కు ఎలాంటి మెషీనింగ్ అవసరం ఉండదు.
4. ఏయే సైజుల శ్రేణి అందుబాటులో ఉంది?
వాణిజ్య ఉత్పత్తిలో, DN50 నుండి DN150 వరకు కాస్ట్-ఇన్-ప్లేస్ సీలింగ్ గ్రూవ్లు ధృవీకరించబడ్డాయి, వీటి గ్రూవ్ లోతు, వెడల్పు మరియు ఏకాక్షత మెషిన్డ్ సమానమైన వాటికి సమానంగా ఉంటాయి.
5. కాస్ట్-ఇన్-ప్లేస్ పద్ధతి పీడన రేటింగ్ లేదా సీలింగ్ పనితీరును ప్రభావితం చేస్తుందా?
లేదు. ఘనీభవనం సమయంలో గాడి ఏర్పడుతుంది కాబట్టి, ఉష్ణ ప్రవణత మరియు అడ్డుకోత మందంలో వైవిధ్యం ఉండదు. నిజానికి, తగ్గిన సూక్ష్మ సంకోచం పీడనాన్ని నిలుపుకునే సామర్థ్యాన్ని మెరుగుపరుస్తుంది.
6. భారీ ఉత్పత్తికి ముందు నేను నమూనాలను పొందగలనా?
అవును. 3D సాండ్ ప్రింటింగ్ను ఉపయోగించి, ప్రొడక్షన్ టూలింగ్కు వెళ్లే ముందు డిజైన్ ధృవీకరణ కోసం మేము ప్రోటోటైప్ కోర్ సెట్లను త్వరగా ఉత్పత్తి చేస్తాము.
డిన్సెన్ గురించి — డక్టైల్ ఐరన్ పైపు మరియు ఫిట్టింగ్ తయారీదారు
డిన్సెన్ అనేది డక్టైల్ ఐరన్ పైపులు, పైపు ఫిట్టింగ్లు మరియు కప్లింగ్ల యొక్క ప్రపంచ-స్థాయి సరఫరాదారు, దీని తయారీ కేంద్రాలు హెబే ప్రావిన్స్లోని హండాన్లో ఉన్నాయి. ఉత్పత్తులు ISO 2531, EN 545, EN 598 మరియు AWWA ప్రమాణాలకు అనుగుణంగా ఉంటాయి, వీటికి ISO 9001:2015-ధృవీకరించబడిన నాణ్యత నిర్వహణ వ్యవస్థ మద్దతు ఇస్తుంది. ఆగ్నేయాసియా, మధ్యప్రాచ్యం, మధ్య ఆసియా, యూరప్ మరియు అమెరికా ఖండాలతో సహా 50కి పైగా దేశాలలో ప్రాజెక్టులతో, డిన్సెన్ సరఫరా కూడా చేస్తుంది.EN877 కాస్ట్ ఐరన్ మట్టి పైపు ఫిట్టింగ్లుమురుగునీటి పారుదల వ్యవస్థలను నిర్మించడం కోసం.డిన్సెన్ గురించి మరింత తెలుసుకోండి.
కొటేషన్ పొందండి
మున్సిపల్ నీటి, మురుగునీటి లేదా పారిశ్రామిక పైప్లైన్ ప్రాజెక్ట్ను ప్లాన్ చేస్తున్నారా? మా ఇంజనీర్లు ఉచిత నమూనాలు, థర్డ్-పార్టీ తనిఖీ మరియు వేగవంతమైన డెలివరీతో సరైన ఫిట్టింగ్లు, సైజులు మరియు కోటింగ్లను ఎంచుకోవడంలో మీకు సహాయం చేస్తారు.ఉచిత కొటేషన్ కోసం డిన్సెన్ను సంప్రదించండి.
పోస్ట్ చేసిన సమయం: ఆగస్టు-21-2026



